FA機器商社で営業技術をしている三浦です。
ディスペンサーや卓上ロボットの導入を、15年ほどお手伝いしてきました。
塗布工程の担当になったばかりの方から、「ポッティングって結局なにをする作業ですか」と聞かれることがあります。
言葉は知っていても、何のためにやるのかまで説明するのは意外と難しいものです。
この記事では、ポッティングの目的、工程で気をつけたい点、使われる樹脂を順に整理します。
ポッティングは部品を樹脂に埋めて守る工程
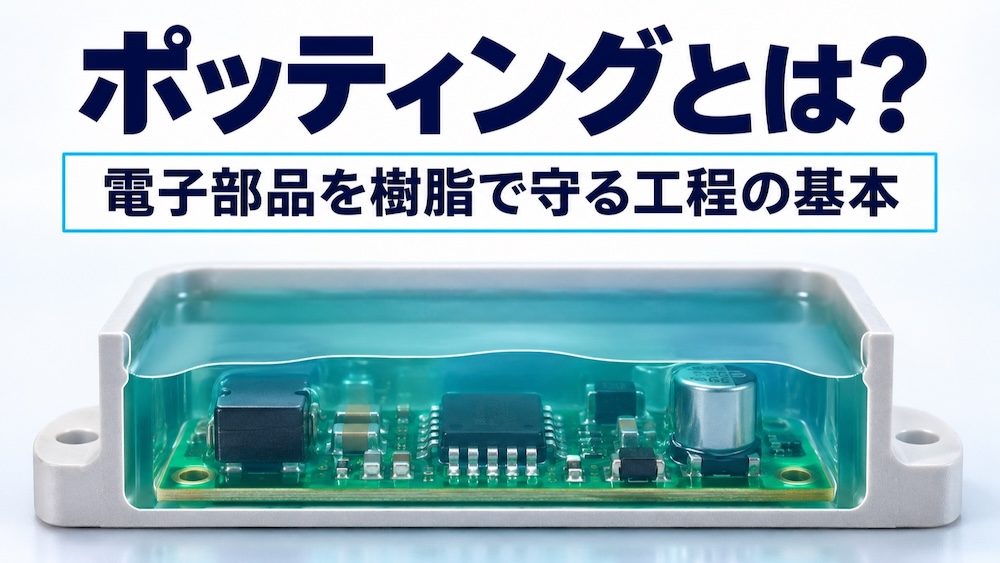
ポッティングは、基板や部品を収めたケースに液状の樹脂を流し込み、固めて部品ごと埋めてしまう加工です。
「樹脂封止」や「注型」と呼ばれることもあります。
主なねらいは次の3つです。
- 湿気やほこり、水を部品に近づけない
- 振動や衝撃から部品やはんだ付け部を守る
- 部品どうしの間を絶縁する
似た加工に、基板の表面に薄い膜を作るコーティングがあります。
ポッティングは厚く埋めるぶん、守りはより強くなります。
そのかわり樹脂の量が増えるため、重さや、後から修理しにくい点は覚悟しておく必要があります。
工程でつまずきやすい3つの点
ポッティングの不具合には、工程側の管理で防げるものが少なくありません。
つまずきやすいのは次の3つです。
- 2液の混合比がずれて、固まりきらない
- 気泡が残って、防湿や絶縁の効果が落ちる
- 注入量がばらついて、あふれたり埋め足りなかったりする
カップで計って手で混ぜていると、この3つはどれも作業者によって差が出ます。
そこで量産のラインでは、2液を決まった比率で計量・混合し、決まった量を吐出するディスペンサーを使うことが多くなります。
吐出のしかたには、空気圧でシリンジから押し出す方式や、ピストンが押し出した体積ぶんだけ出す容積計量方式などがあります。
容積計量方式は液の粘度が変わっても吐出量がぶれにくく、量の安定が求められるポッティングと相性のよい方式です。
方式ごとの仕組みは、ディスペンサー装置の種類と吐出方式を紹介しているナカリキッドコントロールのページがわかりやすいです。
気泡は、材料の脱泡だけでなく、注ぐ位置や速さを見直すだけで減ることもあります。
部品の陰に空気が閉じ込められていないか、まずは硬化後の断面を一度確認してみるのがおすすめです。
よく使われる樹脂は3種類
材料は主にエポキシ、ウレタン、シリコーンの3つです。
| 樹脂 | 固まったあとの状態 | 合いやすい場面 |
|---|---|---|
| エポキシ | 硬い | 強度を重視する部品 |
| ウレタン | 弾力がある | 振動を受ける部品 |
| シリコーン | ゴム状やゲル状 | 熱が出る部品、繊細な部品 |
エポキシは硬くて頼もしい反面、固まるときに縮みます。
『材料システム』に掲載された越智光一氏の論文「エポキシ樹脂における残留応力の発生と硬化物の化学構造の影響」でも、エポキシ樹脂は硬化や冷却の過程で収縮し、その縮みが周りの材料に押さえつけられると残留応力になると説明されています。
小さな部品やはんだ付け部には、この応力が負担になることがあります。
シリコーンについては、信越シリコーンが二液型液状ゴム(電気・電子用)の製品ページで、電気特性や耐熱性、耐寒性に加えて「深部硬化性」を特長に挙げています。
厚みに関係なく、表面も内部も同じように固まる性質のことです。
厚く流し込むポッティングでは、ここが効いてきます。
まとめ
ポッティングは、部品を樹脂で埋めて、湿気や振動、電気のトラブルから守る工程です。
樹脂は硬さや熱への強さで選び、エポキシを使うなら硬化収縮による応力にも目を配ります。
仕上がりを左右するのは、混合比、気泡、注入量の3つです。
新しく担当になった方は、今の工程でこの3つがどう管理されているかを確かめるところから始めてみてください。
最終更新日 2026年11月10日 by acueva